 0086-15068518279 (صينية)/001-5416026691 (الإنجليزية)


 en
ما هو ماكينة الطحن الأسطوانية CNC
آلة الطحن الأسطوانية CNC هي أداة قطع معدنية تقوم بإزالة طبقة رقيقة من المواد من السطح الخارجي أو الداخلي لقطعة عمل مستديرة باستخدام عجلة جلخ دوارة، بينما يدور الجزء نفسه بين المراكز أو في ظرف. تشير الحروف CNC إلى التحكم العددي بالكمبيوتر، مما يعني أن رأس العجلة وطاولة العمل ومحور التغذية كلها تتحرك وفقًا لتعليمات البرنامج بدلاً من العجلات اليدوية اليدوية. والنتيجة هي عمود أو بكرة أو دبوس أو مغزل بقطر متسامح يمكن أن يصل إلى مستويات ميكرون مكونة من رقم واحد وسطح نهائي أكثر سلاسة بكثير مما يمكن أن تنتجه الخراطة أو الطحن بمفردها.
من الناحية العملية، هذه الآلة هي محطة التشطيب التي تأتي بعد الخراطة أو التقسية. يتم خشن العمود أولاً على مخرطة، ثم تتم معالجته بالحرارة لزيادة صلابته، ثم يتم إرساله أخيرًا إلى ماكينة الطحن الأسطوانية CNC لإعادة القطر والاستدارة إلى الأعداد الضيقة التي يتطلبها الرسم. تعمل مجلات العمود المرفقي للسيارات، وقضبان الأسطوانات الهيدروليكية، ومغازل الأدوات الآلية، والمقاعد المحملة على طحن العمل في كل مرة تقريبًا لأن الدوران وحده لا يمكنه الاحتفاظ بالاستدارة أو التشطيب السطحي الذي تحتاجه هذه الأجزاء بمجرد تصلبها.
كيف تتم عملية الطحن داخل الآلة
تعمل أربع حركات في نفس الوقت بمجرد بدء الدورة، وفهمها يفسر سبب قدرة الآلة على تحمل مثل هذه التفاوتات الدقيقة.
1
دوران العجلة - يدور مغزل عجلة الطحن بسرعة محيطية ثابتة، عادة ما تتراوح بين 35 و45 مترًا في الثانية على الآلات التي سيتم تناولها لاحقًا في هذه المقالة، وبالتالي يتم قطع الحبوب الكاشطة بمعدل ثابت بغض النظر عن قطر قطعة العمل.
2
دوران الشغل - يدور الجزء ببطء بين المراكز أو في ظرف غراب الرأس، عادةً ما يتراوح بين بضع عشرات إلى بضع مئات من الدورات في الدقيقة، لذا فإن كل نقطة على السطح تمر عبر العجلة بشكل متكرر.
3
اجتياز الجدول - تعمل طاولة العمل على تحريك الجزء ذهابًا وإيابًا على طول وجه العجلة للأعمدة الطويلة، أو تظل ثابتة لطحن كتف قصير أو أخدود في تمريرة واحدة.
4
التحكم في التغذية - يقوم اللولب الكروي الموجه بمحرك مؤازر بدفع رأس العجلة نحو الجزء بخطوات صغيرة تصل إلى 0.001 مم، وهو ما يسمح لآلة CNC بحمل أقطار لا يمكن للمطحنة اليدوية تكرارها بشكل موثوق.
عادةً ما تتبع التمريرة النهائية تمريرة تقريبية بمعدل تغذية أثقل، ثم مرحلة انطلاق الشرارة حيث تقوم العجلة بعدة تمريرات عند صفر تغذية إضافية للسماح للآلة بالرجوع إلى الاستقرار وإزالة أي مخزون متبقي. تتم كتابة هذا التسلسل مرة واحدة في برنامج CNC ويتم تكراره في كل جزء، وهذا هو السبب في أن طحن دفعات من الأعمدة المتماثلة يظل أكثر اتساقًا بكثير من الأجزاء التي يتم تصنيعها يدويًا.
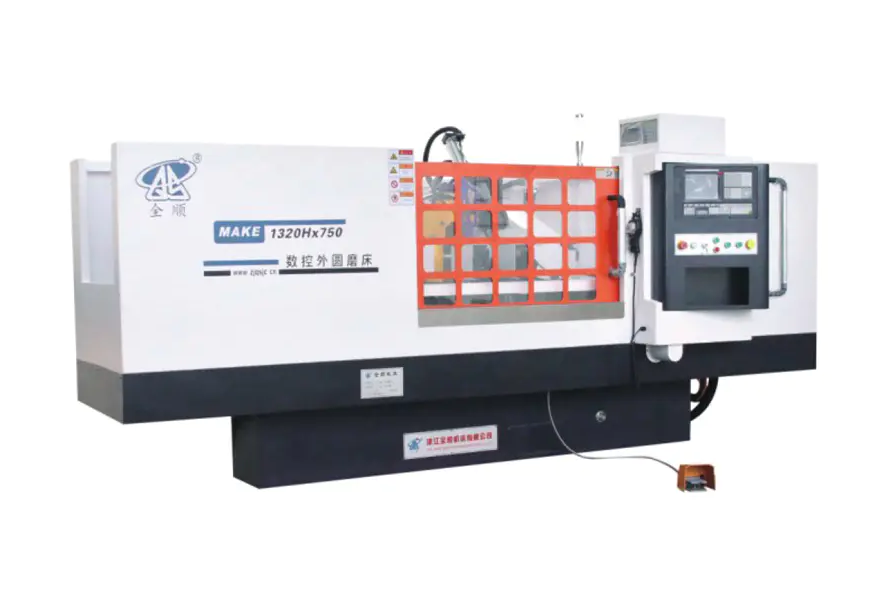
المكونات الهيكلية الرئيسية وسبب أهميتها
تحدد خمسة أنظمة فرعية مدى دقة ومدى متانة آلة الطحن على مدار سنوات الإنتاج. يجب على المشتري الذي يقارن بين الآلات أن ينظر إلى كل منها على حدة بدلاً من الحكم على الآلة فقط من خلال سعرها.
صب السرير والقاعدة
السرير عبارة عن هيكل من قطعة واحدة من الحديد الزهر يتم تقادمه ويتم تخفيف الضغط عليه قبل المعالجة النهائية، لذا فهو لا يلتوي لأنه يمتص قوى القطع وتقلبات درجة حرارة ورشة العمل على مدار سنوات من الاستخدام. يعمل الصب الأثقل والمضلع جيدًا على تخفيف الاهتزاز بشكل أفضل، والاهتزاز هو أكبر عدو منفرد للتشطيب السطحي الناعم.
المغزل رأس العجلة
يحمل المغزل عجلة الطحن ويمكنه استخدام محامل دوارة أو محامل غشاء الزيت الهيدروديناميكي والهيدروستاتيكي. تعمل مغازل الغشاء الزيتي بشكل أكثر برودة في ظل القطع الثقيل المستمر وتحافظ على دقة الدوران لفترة أطول، ولهذا السبب تشير النماذج عالية الدقة في جدول المقارنة أدناه إلى سرعة عجلة معززة تبلغ 45 مترًا في الثانية على خيار مغزل الضغط الديناميكي والثابت.
الأدلة الخطية والمسامير الكروية
تعمل الأدلة الخطية الدقيقة المقترنة ببراغي كروية محملة مسبقًا مدفوعة بمحركات مؤازرة ذات قيمة مطلقة على إزالة رد الفعل العكسي الذي ابتليت به تصميمات الطرق المنزلقة القديمة، مما يوفر حدًا أدنى لخطوة تغذية قابلة للبرمجة تبلغ حوالي 0.001 مم على الأجهزة المشار إليها في هذه المقالة.
غراب الرأس وغراب الذيل
يحد ارتفاع المركز بشكل مباشر من أكبر قطر يمكن أن يدور فيه العمود دون الاصطدام بالسرير، ولهذا السبب يستشهد المصنعون بارتفاع المركز باعتباره رقمًا أساسيًا للمواصفات بدلاً من فكرة لاحقة. يطبق ريشة غراب الذيل ضغطًا مركزيًا ثابتًا حتى لا يتطاير العمود النحيف الطويل أو ينحني تحت قوة الطحن.
التحكم باستخدام الحاسب الآلي وبرامج المحادثة
تتيح واجهة الطحن التحادثية للمشغل إدخال القطر المستهدف والطول ومبلغ إزالة المخزون عند ملء الشاشة الفارغة بدلاً من كتابة كود G يدويًا، مما يقلل من وقت الإعداد للمحلات التجارية التي تقوم بتشغيل العديد من الدفعات الصغيرة المختلفة بدلاً من تكرار جزء واحد لعدة أشهر في كل مرة.
مقارنة مواصفات سلسلة MK وMAK
يعرض الجدول أدناه سبعة تكوينات شائعة من خط إنتاج سلسلتي MK وMAK بحيث يمكن مقارنة الأرقام جنبًا إلى جنب بدلاً من قراءة ورقة بيانات واحدة في كل مرة. جميع الأرقام هي المعلمات التقنية المذكورة من قبل الشركة المصنعة لكل طراز.
| نموذج | القطر المراد طحنه | أقصى طول للأرض | ارتفاع المركز | حجم العجلة × العرض × المعرف. | إجمالي قوة المحرك |
|---|---|---|---|---|---|
| MK1350B | ماكس 500 ملم | 1500 / 2000 / 3000 / 4000 ملم | 270 ملم | فاي750x75xفاي305 ملم | 20.63 كيلو واط |
| MK1332B | Phi8 إلى Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 مم | 180 ملم | فاي600x75xفاي305 ملم | 21.475 إلى 33.075 كيلو واط |
| MKE1332B | Phi8 إلى Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 مم | 180 ملم | فاي600x75xفاي305 ملم | 21.475 إلى 33.075 كيلو واط |
| MAK1320H | Phi8 إلى Phi200mm | 500 / 750 ملم | 135 ملم | فاي500x50xفاي203 ملم | 10.825 كيلوواط |
| MAKE1320H | Phi8 إلى Phi200mm | 500 / 750 ملم | 135 ملم | فاي500x50xفاي203 ملم | 10.825 كيلوواط |
| MK1320H | Phi8 إلى Phi200mm | 500 / 800 ملم | 135 ملم | فاي400x50xفاي203 ملم | 10.825 كيلوواط |
| MKE1320H | Phi8 إلى Phi200mm | 500 / 800 ملم | 135 ملم | فاي400x50xفاي203 ملم | 10.825 كيلوواط |
السرعة الطرفية للعجلة تقع عند 38 مترًا في الثانية عبر النطاق بأكمله ، ويرتفع إلى 45 مترًا في الثانية عند تركيب مغزل ضغط ديناميكي وثابت، ويتراوح الحد الأقصى لوزن قطعة العمل من 50 كجم في السلسلة H المدمجة إلى 1000 كجم في MK1350B. تعد قراءة هذا الجدول إلى جانب الجزء المرسوم أمامك أسرع طريقة لوضع قائمة مختصرة للنموذج، نظرًا لأن نطاق القطر وبين طول المراكز يستبعد معظم الخيارات قبل اتخاذ القرار بشأن نوع الطاقة أو المغزل.
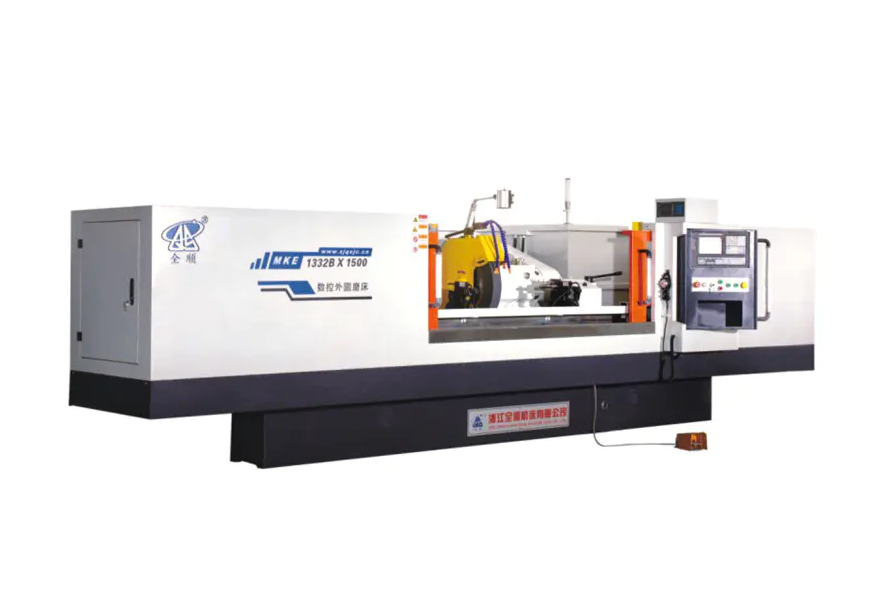
مطابقة النموذج لحجم قطعة العمل وحجم الدفعة
هناك ثلاثة أسئلة تقوم بتضييق نطاق سبعة نماذج إلى خيار واحد أو اثنين من الخيارات الواقعية قبل طلب عرض الأسعار.
- ما هو أكبر قطر وأطول طول في عائلة الأجزاء؟ يتلاءم متجر طحن المسامير الصغيرة والأعمدة القصيرة التي يقل قطرها عن 200 مم وطول 800 مم بشكل مريح مع MK1320H أو MKE1320H أو MAK1320H أو MAKE1320H، في حين أن الأعمدة التي يصل قطرها إلى 320 مم وطولها 3000 مم تتطلب MK1332B أو MKE1332B، وأي شيء يقترب من قطر 500 مم وطول 4000 مم يحتاج إلى MK1350B.
- ما مدى ثقل أثقل جزء منفرد. يتتبع كل من ارتفاع المركز وسعة تحميل المحمل وزن قطعة العمل، وبالتالي فإن العمود المرفقي الفارغ الذي يبلغ وزنه 900 كجم لا يلزم تحميله على آلة مصنفة لـ 150 كجم، حتى لو كان القطر مناسبًا من الناحية الفنية.
- هل إزالة المخزون خفيفة ومتكررة، أو ثقيلة وغير متسقة. تستفيد الفراغات المصبوبة أو المصبوبة ذات المخزون غير المستوي من قوة المحرك الإضافية وقطر العجلة الأكبر في MK1332B وMK1350B، في حين أن مخزون القضبان المحولة مسبقًا مع بدل طحن صغير ومتساوي يعمل بكفاءة على ماكينات سلسلة H ذات الطاقة المنخفضة.
هناك قاعدة بسيطة يستخدمها العديد من مخططي المتاجر وهي تحديد حجم الماكينة إلى الجزء الأكبر المتوقع خلال الثلاث إلى الخمس سنوات القادمة بدلاً من الجزء الموجود أمامهم اليوم فقط، نظرًا لأن ماكينة الطحن تعد من الأصول ذات عمر الخدمة الطويل وترقية ارتفاع المركز أو طول السرير لاحقًا نادرًا ما يكون عمليًا.
الصناعات والأجزاء التي تعتمد على هذه المعدات
يظهر الطحن الأسطواني في أي مكان يجب أن يتزاوج فيه جزء مستدير مع جزء مستدير آخر على طول توافق محكم، وبالتالي فإن قائمة التطبيقات تمتد إلى ما هو أبعد من صناعة واحدة.
| الصناعة | أجزاء نموذجية الأرض | هدف التسامح النموذجي |
|---|---|---|
| أجزاء السيارات والمحركات | مجلات العمود المرفقي وعمود الحدبات، وأعمدة علبة التروس، ودبابيس المكبس | 0.005 ملم إلى 0.01 ملم |
| المكونات الهيدروليكية والهوائية | قضبان اسطوانة، الغطاسات، مكبات الصمامات | 0.005 ملم إلى 0.02 ملم |
| تصنيع تحمل | سباقات المحامل الداخلية والخارجية، ودبابيس الأسطوانة | 0.002 مم إلى 0.008 مم |
| بناء الأدوات الآلية | المغازل، ومسامير الرصاص الدقيقة، وأعمدة التوجيه | 0.003 مم إلى 0.01 مم |
| آلات النسيج والطباعة | بكرات، مهاوي القيادة، اسطوانات الطباعة | 0.01 ملم إلى 0.02 ملم |
إن الأعمال الطويلة والأسطوانة، مثل بكرات الطباعة أو أعمدة نقل المنسوجات، هي بالضبط الفئة التي تدفع المتاجر نحو خيارات الأسِرَّة الأطول في نطاق MK1332B وMK1350B، نظرًا لأن طول السرير بين المراكز بدلاً من القطر هو عادة المواصفات المحددة لهذه الأجزاء.
اختيار عجلة الطحن ومعلمات القطع
يؤثر اختيار العجلة على تشطيب السطح ووقت الدورة بنفس القدر الذي تؤثر به الماكينة نفسها، لذا فإن إقران المادة الكاشطة المناسبة بمعدل التغذية المناسب لا يقل أهمية عن اختيار النموذج الصحيح.
نوع الكاشطة حسب المادة
- تناسب عجلات أكسيد الألومنيوم أعمدة الفولاذ الكربوني وسبائك الفولاذ، وتغطي الغالبية العظمى من أعمال الطحن الهندسية العامة للسيارات.
- تناسب عجلات نيتريد البورون المكعبة الفولاذ المقسى الذي يزيد عن 55 HRC وتحتفظ بشكلها لفترة أطول بكثير من المواد الكاشطة التقليدية عند عمليات الإنتاج المتكررة.
- تناسب عجلات كربيد السيليكون الحديد الزهر والبرونز وغيرها من المواد غير الحديدية أو الهشة حيث يتزجيج أكسيد الألومنيوم بسرعة.
معلمات القطع النموذجية
عادةً ما يزيل ممر الطحن الخشن 0.02 مم إلى 0.05 مم من المخزون الشعاعي لكل تمريرة بسرعة طاولة مناسبة لعرض العجلة، يليها تمريرة نهائية عند 0.005 مم إلى 0.01 مم لكل تمريرة، ومرحلة انطلاق شرارة مكونة من تمريرتين إلى أربع تمريرات مع صفر تغذية إضافية. يحتاج تدفق سائل التبريد، وهو عادةً سائل طحن قابل للذوبان في الماء، إلى الوصول إلى العجلة ومنطقة التلامس الجزئية بشكل مستمر، نظرًا لأن تراكم الحرارة في منطقة التلامس الصغيرة هذه هو ما يسبب حرق الطحن والضغط المتبقي في الجزء النهائي.
الرعاية اليومية والصيانة الوقائية
تحافظ العادات اليومية المتسقة على بقاء آلة الطحن على دقتها المقدرة لسنوات عديدة بدلاً من الانحراف عن مستوى التسامح في غضون أشهر.
| الفاصل الزمني | المهمة |
|---|---|
| كل تحول | تحقق من مستوى سائل التبريد وتدفقه، وامسح الخطوط الإرشادية، وافحص العجلة بحثًا عن الرقائق أو الزجاج |
| أسبوعيا | قم بتغطية عجلة الطحن أو تنظيف مرشح سائل التبريد أو الفاصل المغناطيسي، وفحص مستوى زيت التشحيم |
| شهريا | التحقق من درجة حرارة تشغيل المغزل، وفحص الكرة اللولبية والدليل الخطي للعب، والتحقق من محاذاة المركز |
| ربع سنوية | تنظيف كامل لخزان سائل التبريد، والتحقق من ضغط ريشة غراب الذيل، وإجراء فحص الدقة الهندسية باستخدام شريط الاختبار |
تستحق حالة سائل التبريد اهتمامًا خاصًا، نظرًا لأن سائل التبريد المتسخ أو المستنفد هو السبب الجذري الأكثر شيوعًا لكل من سوء تشطيب السطح والتآكل المبكر للعجلات، ومع ذلك فهو أيضًا أرخص عنصر منفرد في هذه القائمة لإصلاحه.
عيوب الطحن الشائعة والإصلاحات العملية
| أعراض | السبب المحتمل | الإصلاح المقترح |
|---|---|---|
| تغير اللون الأزرق أو البني على السطح | طحن الحروق من الحرارة الزائدة | قم بتقليل معدل التغذية، وزيادة تدفق سائل التبريد، وضبط العجلة |
| علامات الثرثرة المتموجة على طول الطول | عدم توازن المغزل أو دعم غراب الذيل الفضفاض | أعد توازن العجلة، وتحقق من الضغط المركزي، وافحص تآكل المحمل |
| قطر مدبب على طول الجزء | مراكز منحرفة أو ريشة غراب الذيل البالية | أعد فحص محاذاة المركز باستخدام مؤشر الاختبار، وقم بصيانة غراب الذيل |
| سطح ذو مظهر خشن أو باهت | وجه العجلة مزجج أو محمل | قم بتغطية العجلة بشكل متكرر، وتأكد من أن درجة الكشط تتوافق مع المادة |
تقييم التكلفة والإنتاج وفترة الاسترداد
سعر الشراء ليس سوى جزء واحد من صورة تكلفة الملكية. التقييم الواقعي يزن أربعة عوامل على الأقل معًا.
- وقت الدورة لكل جزء ، والذي يعتمد على سرعة العجلة وحجم خطوة التغذية ومقدار العملية التلقائية مقابل تحميلها يدويًا.
- استهلاك الطاقة حيث تعطي قوة المحرك الإجمالية في جدول المواصفات نقطة انطلاق لتقدير تكلفة الكهرباء لكل نوبة عمل.
- المواد الاستهلاكية للعجلات والمبرد ، أي مقياس بقطر العجلة ومدى قوة التمريرات الخشنة في إزالة المخزون.
- معدل الخردة وإعادة العمل ، والذي يميل نظام التغذية CNC القابل للتكرار إلى تقليله مقارنة بالطحن اليدوي، مما يؤدي بشكل مباشر إلى تحسين الإنتاجية الفعالة.
عادةً ما تسترد المتاجر التي تدير مزيجًا ضيقًا من الأجزاء بكميات كبيرة تكلفة الماكينة بشكل أسرع من خلال مكاسب وقت الدورة، بينما تسترد المتاجر التي تدير العديد من الدفعات الصغيرة المختلفة التكلفة بشكل أساسي من خلال تقليل وقت الإعداد من برمجة المحادثة وعدد أقل من الأجزاء الملغاة أثناء إعداد المقالة الأولى.
الأسئلة المتداولة
ما هو التسامح الذي يمكن أن تحققه آلة الطحن الأسطوانية CNC.
تحمل معظم المطاحن الأسطوانية CNC الصناعية تفاوتات قطرية تتراوح بين 0.005 مم و0.02 مم في الإنتاج العادي، ويمكن للآلات المجهزة بمغازل ضغط ديناميكية وثابتة مقترنة بقياس العملية أن تصل إلى تكرار ميكرون واحد على المحامل الحرجة أو أعمال المغزل.
ما هو الفرق بين تسمية نموذج MK وMAK.
ضمن عائلة المنتج هذه، تشير بادئة MK إلى تكوين الطحن الأسطواني القياسي CNC بينما تشير بادئة MAK إلى تكوين مدمج تم تصميمه لأعمدة ذات قطر أقصر وأصغر، ويشير الحرف E المضاف في رمز النموذج مثل MKE أو MAKE عادةً إلى خيار تحكم أو قيادة محسّن على نفس الماكينة الأساسية.
كم مرة يجب أن ترتدي عجلة الطحن.
يعتمد تكرار التجهيز على صلابة المادة ومعدل إزالة المخزون، ولكن نقطة البداية العملية لمعظم أعمال الفولاذ هي التجهيز قبل كل تمريرة نهائية على الأقطار الحرجة وعلى الأقل مرة واحدة في كل وردية لعمليات الإنتاج العامة، مع الضبط مبكرًا في حالة تغير تشطيب السطح أو صوت الدورة بشكل ملحوظ.
يمكن لآلة واحدة طحن الأعمدة القصيرة والطويلة.
نعم، بشرط أن يقع الطول بين المراكز ضمن تصنيف سرير الماكينة، ولهذا السبب يتم تقديم نماذج مثل MK1332B بخمسة أطوال مختلفة للسرير من 500 مم إلى 3000 مم على نفس الماكينة الأساسية، مما يسمح للمتجر بمطابقة طول السرير مع نطاق الأجزاء النموذجي الخاص به دون دفع تكاليف السفر غير المستخدمة.
ما هي حدود وزن قطعة العمل المطبقة على الموديلات الأصغر.
تم تصنيف سلسلة 1320H المدمجة المشمولة في جدول المقارنة بحد أقصى لوزن قطعة العمل يبلغ 50 كجم، في حين أن النطاق المتوسط MK1332B وMKE1332B يصل إلى 150 كجم، وتم تصنيف MK1350B الأكبر للأجزاء التي يصل وزنها إلى 1000 كجم، لذا فإن مطابقة وزن الجزء مع النموذج الصحيح تحمي دقة المركز وعمر المحمل.
هل تعني السرعة الطرفية العالية للعجلة دائمًا وقت دورة أسرع؟
ليس مباشرة. تعمل السرعة الطرفية الأعلى مثل خيار 45 مترًا في الثانية المتوفر مع مغزل الضغط الديناميكي والثابت بشكل أساسي على تحسين اتساق تشطيب السطح وعمر العجلة بمعدل إزالة مخزون معين، بينما يعتمد وقت الدورة الفعلي أيضًا على خطوة التغذية وسرعة اجتياز الطاولة ومقدار المخزون الذي يزيله التمرير الخام.


