 0086-15068518279 (صينية)/001-5416026691 (الإنجليزية)


 en
الإجابة المباشرة
A آلة طحن يعمل عن طريق تدوير عجلة جلخ بسرعة عالية على قطعة العمل لإزالة المواد من خلال التآكل، وتشكيل السطح وفقًا لتفاوتات الأبعاد الدقيقة. تعمل الحبيبات الكاشطة للعجلة كآلاف من حواف القطع الدقيقة، حيث تقوم كل منها بحلق رقائق صغيرة من المواد مع كل تمريرة.
الآلية الأساسية
الفيزياء وراء إزالة المواد
في الأساس، تقوم آلة الطحن بتحويل الطاقة الدورانية إلى عملية قطع كاشطة. تدور عجلة الطحن بسرعات سطحية عادة بين 20 و 45 م/ث ، الضغط على قطعة العمل بقوة يمكن التحكم فيها. تعمل كل حبة كاشطة — عادة أكسيد الألومنيوم، أو كربيد السيليكون، أو نيتريد البورون المكعب (CBN) — كأداة قطع أحادية النقطة تعمل على نطاق مجهري.
عندما تلامس الحبوب قطعة الشغل، تحدث ثلاثة أشياء بالتسلسل:
- تشوه مرن — تقوم الحبوب بضغط السطح قبل البدء بالتقطيع
- الحرث البلاستيكي - يتم دفع المادة إلى الجانب، وتشكل نتوءات
- تشكيل رقاقة — مقص الحبوب عبارة عن شريحة صغيرة خالية من المادة الأساسية
تتكرر هذه العملية ملايين المرات في الدقيقة على كامل وجه العجلة، مما ينتج عنه الطحن الناعم المميز المعروف. يتم تحقيق قيم خشونة السطح من Ra من 0.1 إلى 1.6 ميكرومتر بشكل روتيني - وهي أدق من أي عملية دوران أو طحن.
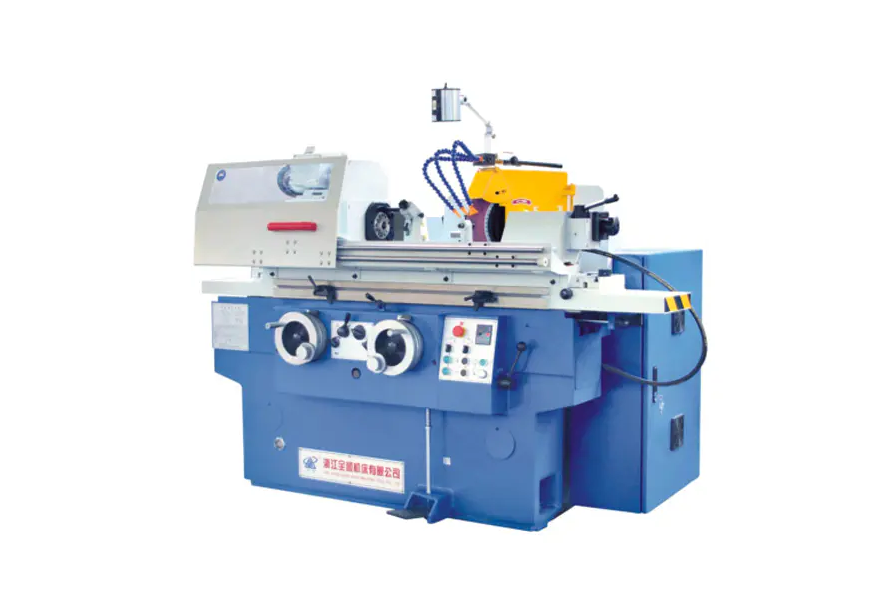
45 م/ث
السرعة القصوى لسطح العجلة النموذجية
را 0.1 ميكرومتر
خشونة السطح يمكن تحقيقها
0.001 ملم
نطاق التسامح الأبعاد
التشريح
المكونات الرئيسية وماذا يفعلون
عجلة الطحن
أداة القطع. تتكون من حبيبات كاشطة مرتبطة ببعضها البعض (روابط مزججة أو راتنجية أو مطاطية). يتم تحديد درجة العجلة (الصلابة) والهيكل (تباعد الحبوب) بناءً على متطلبات المواد والتشطيب.
رأس العجلة / المغزل
يضم محرك المغزل والمحامل التي تقوم بتدوير العجلة. تعد صلابة المغزل أمرًا بالغ الأهمية - فحتى 0.001 مم من الجريان يسبب علامات اهتزاز على السطح النهائي.
المنضدة
يحمل ويجتاز قطعة العمل. في المطاحن السطحية، تتبادل الطاولة (للخلف وللأمام) أو تدور. في المطاحن الأسطوانية، تمر الطاولة على طول المحور Z بينما تدور قطعة العمل.
تسريحة
أداة ذات رأس ماسي تعمل على إعادة شحذ عجلة الطحن بشكل دوري عن طريق كسر الحبوب الباهتة واستعادة هندسة العجلة. بدون تضميد، تنخفض كفاءة الطحن بشكل حاد وتتدهور جودة السطح.
نظام التبريد
يوفر سائل القطع (زيت قابل للذوبان في الماء أو سائل تبريد صناعي) بمعدلات تدفق تتراوح من 20 إلى 100 لتر/دقيقة إلى منطقة الطحن. يعمل سائل التبريد على تقليل الحرارة (يمكن أن تتجاوز درجات الحرارة في منطقة الطحن 1000 درجة مئوية محليًا)، ويغسل الخراطة، ويزيت القطع.
آلية التغذية
يتحكم في مدى عمق تعشيق العجلة لقطعة الشغل (التغذية / عمق القطع). يتم حل آليات التغذية الدقيقة بزيادات قدرها 0.001 مم، مما يتيح إزالة المواد الدقيقة التي تميز الطحن عن عمليات القطع الأكثر خشونة.
أنواع الآلات
الأنواع الرئيسية ومبادئ عملها
تتطلب الأشكال الهندسية المختلفة تكوينات مختلفة للآلة بشكل أساسي. فيما يلي الأنواع الأربعة الأكثر شيوعًا المستخدمة في الإنتاج الصناعي:
| نوع الآلة | حركة قطعة العمل | حركة العجلة | التسامح النموذجي | التطبيق المشترك |
| طاحونة السطح | الترددية أو طاولة دوارة | تدور، downfeed لكل تمريرة | /- 0.005 ملم | لوحات مسطحة، قوالب، الأدوات |
| طاحونة اسطوانية | يدور بين المراكز | يدور، يعبر محوريا | /- 0.002 ملم | مهاوي، دبابيس، لفات |
| مطحنة غير مركزية | يتم تغذيتها من خلال عجلة التنظيم | عجلة تنظيم عجلة الطحن | /- 0.001 ملم | القضبان والأنابيب والأجزاء ذات الحجم الكبير |
| طاحونة داخلية | يدور (أو يظل ثابتًا) | عجلة صغيرة تدور داخل التجويف | /- 0.003 ملم | سباقات التحمل، الأسطوانات الهيدروليكية |
الغوص العميق
كيف يحقق الطحن غير المركزي إنتاجية استثنائية
الطحن غير المركزي هو الشكل الأكثر إنتاجية للطحن الأسطواني لأنه يلغي تثبيت الأجزاء تمامًا. تقع قطعة العمل على شفرة بين عجلتين:
- عجلة الطحن (كبيرة، عالية السرعة) تقوم بالقطع الفعلي بسرعات تصل إلى 60 م/ث
- عجلة التنظيم (أصغر، مائل من 1 إلى 6 درجات) يتحكم في سرعة دوران الجزء ومعدل التغذية المحورية
من خلال إمالة عجلة التنظيم، يتم تدوير الجزء ودفعه بشكل محوري في نفس الوقت عبر الماكينة - وهي طريقة تسمى الطحن "من خلال التغذية". يمكن لطاحونة الإنتاج غير المركزية معالجة أكثر من 1000 جزء أسطواني صغير في الساعة مع عدم وجود مشغل تحميل / تفريغ بين الأجزاء.
وهذا يجعل الطحن غير المركزي هو العملية القياسية للمكونات كبيرة الحجم مثل سيقان صمامات السيارات (التفاوتات المسموح بها /- 0.003 مم على قطر 6 مم) وبكرات المحمل.
التحكم في العمليات
المعلمات الحاسمة التي تحكم أداء الطحن
يتم تحديد نتائج الطحن من خلال أربعة متغيرات عملية متفاعلة. يؤدي الخطأ في أي منها إلى سوء تشطيب السطح أو خطأ في الأبعاد أو تلف حراري (حرق).
سرعة العجلة (مقابل)
تعني سرعة العجلة الأعلى أن كل حبة تزيل شريحة أرق، مما يقلل من قوى القطع ويحسن اللمسة النهائية - ولكنه يزيد من توليد الحرارة. تعمل عجلات CBN بسرعة 80 إلى 120 م/ث في الطحن عالي السرعة (HSG) لهذا السبب.
سرعة قطعة العمل (فولكس فاجن)
تعمل حركة قطعة العمل الأسرع على زيادة معدل إزالة المواد (MRR) ولكنها تزيد من حمل الرقاقة. تتراوح نسبة السرعة Vs/Vw عادةً من 60:1 إلى 120:1 في تطبيقات الطحن الدقيقة.
عمق القطع (ae)
قد تستخدم تمريرات التخشين ae = 0.05 مم؛ تستخدم تمريرات التشطيب من 0.002 إلى 0.005 ملم. تسمح تمريرات الشرارة (التغذية الصفرية) في نهاية الدورة بعودة انحراف الماكينة مرة أخرى، مما يؤدي إلى تحسين دقة الأبعاد.
معدل إزالة المواد المحددة (Q'w)
معبرًا عنه بـ mm3/mm/s، هذا هو مقياس الإنتاجية الحاكم. تعمل المطاحن CNC الحديثة على تحسين Q'w في الوقت الفعلي باستخدام مراقبة الطاقة للبقاء بالقرب من عتبة الحرق دون تجاوزها.
التحدي المشترك
الضرر الحراري: المخاطر التي يجب أن تتعامل معها كل عملية طحن
يولد الطحن حرارة موضعية مكثفة تصل إلى 1500 درجة مئوية في منطقة الاتصال بقطعة عمل الحبوب في الحالات القصوى - تدوم ميكروثانية فقط لكل اتصال بالحبوب. إذا لم تتبدد الحرارة بسرعة كافية، فإنها تسبب:
- حرق الطحن — أكسدة السطح، والتي تظهر على شكل تغير في اللون الأزرق/البني، مما يشير إلى تغيرات في البنية المجهرية
- إجهاد الشد المتبقي - مما يقلل بشكل كبير من عمر الكلال للمكونات الفولاذية المتصلبة
- إعادة تصلب السطح أو تليينه - تغيير ملف الصلابة الذي تم تصميم المعالجة الحرارية لتحقيقه
يتطلب منع الضرر الحراري مزيجًا من استخدام سائل التبريد بقوة (فوهات الضغط العالي من 50 إلى 80 بار في بعض تطبيقات الطيران)، واختيار العجلة المناسبة (الهيكل المفتوح للقطع الحر)، ومعدلات إزالة المواد المحافظة في الممرات النهائية.
يتم استخدام تحليل ضوضاء باركهاوزن وحيود الأشعة السينية في الصناعات ذات الجودة الحرجة (المحامل والفضاء) للتحقق بشكل غير مدمر من أن الأسطح الأرضية خالية من إجهاد الشد المتبقي بعد التشغيل الآلي.
دليل الاختيار
اختيار المادة الكاشطة المناسبة للمادة
يعد اختيار العجلة هو العامل الأكبر الذي يؤثر على الإنتاجية وجودة السطح. لا تؤدي المادة الكاشطة الخاطئة إلى ضعف الأداء فحسب، بل يمكن أن تحرق قطعة العمل أو تشققها.
| نوع جلخ | أفضل ل | تجنب تشغيل | التكلفة النسبية |
| أكسيد الألومنيوم (Al2O3) | الصلب والفولاذ عالي السرعة والمعادن الحديدية | كربيد والسيراميك | منخفض |
| كربيد السيليكون (SiC) | الحديد الزهر، غير الحديدية، السيراميك، الحجر | الصلب المتصلب (يتفاعل كيميائيا) | منخفض-Medium |
| نيتريد البورون المكعب (CBN) | فولاذ مقوى (أعلى من 45 HRC)، وسبائك فائقة | الصلب الناعم والألومنيوم | عالية |
| الماس | كربيد والسيراميك, glass, composites | الصلب (انتشار الكربون يسبب التآكل السريع) | عالية جدًا |
التكنولوجيا الحديثة
كيف أدى التحكم باستخدام الحاسب الآلي إلى تحويل دقة الطحن
تعمل آلات الطحن CNC الحديثة على دمج ردود الفعل ذات الحلقة المغلقة التي لا يمكن للآلات التقليدية مطابقتها. تشمل التقنيات الرئيسية ما يلي:
- القياس أثناء العملية — تقوم مجسات الهواء أو الاتصال بقياس قطر قطعة العمل أثناء نشاط الطحن، وضبط التغذية تلقائيًا للوصول إلى الأبعاد المستهدفة في حدود 0.001 مم
- أجهزة استشعار الانبعاثات الصوتية — اكتشاف الإشارة عالية التردد عندما تلامس العجلة لأول مرة قطعة العمل أو الخزانة، مما يقلل وقت طحن الهواء ويكتشف كسر العجلة
- التحكم في معدل التغذية التكيفي - تعمل مراقبة قوة المغزل على تغذية البيانات مرة أخرى إلى CNC للحفاظ على معدل إزالة ثابت للمواد أثناء تآكل العجلة
- موازنة العجلات التلقائية — تعمل الموازنات الديناميكية الموجودة داخل شفة العجلة على تصحيح عدم التوازن في الوقت الفعلي، مما يقلل من الاهتزاز إلى أقل من 1 جرام عند سرعة التشغيل
يمكن للمطحنة الأسطوانية CNC الحديثة إكمال دورة طحن العمود في أقل من 90 ثانية بقيم Cpk أعلى من 1.67 - وهي قدرة معالجة لا يمكن للطحن اليدوي في الوضع الدفعي الاقتراب منها.
إرشادات عملية
ما الذي يجب على المشغلين التحقق منه قبل كل عملية طحن
حتى أفضل الماكينات تنتج خردة إذا تم تخطي فحوصات ما قبل التشغيل. تغطي القائمة المرجعية التالية العناصر الأكثر تأثيرًا:
- أداء أ اختبار الحلقة على عجلة الطحن - تشير النغمة المعدنية الواضحة إلى عدم وجود شقوق؛ جلطة مملة تعني أنه يجب التخلص من العجلة
- التحقق من العجلة تصنيف دورة في الدقيقة يتجاوز السرعة القصوى للمغزل بهامش أمان لا يقل عن 25%
- تحقق من سائل التبريد التركيز ومعدل التدفق قبل البدء - يتسبب سائل التبريد المتدهور في حدوث احتراق حتى عند المعلمات المحافظة
- تلبيس العجلة في بداية كل مهمة جديدة أو بعد أكثر من 30 دقيقة من وقت الخمول لاستعادة دقة القطع
- تأكيد الشغل صلابة التثبيت - اهتزاز قطعة العمل مما يتسبب في حدوث علامات ثرثرة عند ترددات تتراوح من 500 إلى 2000 هرتز، مما يؤدي إلى إتلاف تشطيب السطح
- فحص حارس الشرارة وحارس العجلة - يمكن أن ينتقل شرر الطحن لمسافة تتراوح من 3 إلى 5 أمتار، وتكون شظايا العجلة عند سرعة التشغيل مقذوفات قاتلة


