 0086-15068518279 (صينية)/001-5416026691 (الإنجليزية)


 en
عند مقارنة أنظمة الطحن NC (التحكم العددي) وCNC (التحكم العددي بالكمبيوتر)، المطاحن الأسطوانية CNC تمثل قفزة حاسمة في الدقة والتكرار وكفاءة الإنتاج . بالنسبة للمصنعين الذين يحتاجون إلى تفاوتات صارمة - غالبًا ما تكون في حدود ± 0.001 مم - وإخراج ثابت عبر عمليات تشغيل كبيرة الحجم، فإن المطاحن الأسطوانية CNC ليست مجرد ترقية؛ فهي العمود الفقري التشغيلي الذي يسد الفجوة بين أنظمة NC القديمة والإنتاج الحديث المؤتمت بالكامل.
إن فهم ما يفصل بين هاتين التقنيتين - ولماذا تشغل المطاحن الأسطوانية CNC مثل هذا الدور الحاسم - يساعد المهندسين وفرق المشتريات على اتخاذ قرارات مستنيرة بشأن الاستثمار في المعدات وتصميم العمليات.
NC مقابل CNC: ما الذي يختلف فعليًا تحت الغطاء؟
تعمل أنظمة NC من شريط مثقوب مسبقًا أو تعليمات متسلسلة ثابتة. بمجرد تحميل البرنامج، يقوم الجهاز بتنفيذه دون أي ردود فعل أو تصحيح ذاتي. وعلى النقيض من ذلك، تستخدم أنظمة CNC وحدة تحكم تعتمد على المعالجات الدقيقة التي تقرأ البرامج وتضبطها وتخزنها رقميًا بشكل مستمر. هذا الاختلاف المعماري له عواقب عملية عميقة.
| ميزة | نظام إن سي | نظام CNC |
|---|---|---|
| تخزين البرنامج | شريط مثقب / تسلسل ثابت | الذاكرة الرقمية (برامج غير محدودة) |
| ردود الفعل في الوقت الحقيقي | لا شيء | حلقة تغذية مرتدة مستمرة للمستشعر |
| تعديل المعلمة | مطلوب إعادة البرمجة اليدوية | التعديلات التي تظهر على الشاشة في ثوان |
| التحكم بالمحور | عادة 2 محور | 2 إلى 5 محاور في وقت واحد |
| التكرار | ±0.01 ملم نموذجيًا | ±0.001 مم أو أفضل |
| تبعية المشغل | عالية | منخفضة إلى معتدلة |
في الطحن الأسطواني على وجه التحديد، تترجم هذه الاختلافات مباشرة إلى جودة تشطيب السطح، ودقة الأبعاد، ووقت التغيير - وهي ثلاثة مقاييس تحدد الربحية في التصنيع الدقيق.
لماذا المطاحن الأسطوانية CNC احتلال الأرض الوسطى الحرجة
تقع المطاحن الأسطوانية CNC عند تقاطع الحرف اليدوية عالية الدقة وخطوط الإنتاج الآلية بالكامل. إنها متطورة بما يكفي للتعامل مع الأشكال الهندسية المعقدة - الطحن المستدق، والأعمدة متعددة القطر، وأشكال الخيوط - ومع ذلك فهي مرنة بما يكفي لإعادة برمجتها للحصول على قطعة عمل جديدة في غضون دقائق بدلاً من ساعات.
هذه المرونة هي القيمة المحددة. خذ بعين الاعتبار ورشة عمل تنتج أعمدة الطيران على دفعات من 50 إلى 200 وحدة. تتطلب مطحنة NC إعادة تشكيل مادية وربما فني إعداد ماهر لكل رقم جزء جديد. تقوم المطحنة الأسطوانية CNC باسترداد البرنامج المحفوظ، وتشغيل دورة تجهيز العجلة الأوتوماتيكية، وتبدأ الإنتاج— تقليل وقت الإعداد من 2-4 ساعات إلى أقل من 30 دقيقة في العديد من تطبيقات العالم الحقيقي.
قدرات العملية الأساسية التي لا يمكن لـ NC مطابقتها
- القياس أثناء العملية: يسمح القياس النشط أثناء الطحن لوحدة التحكم بالتعويض تلقائيًا عن تآكل العجلة، والحفاظ على القطر ضمن حدود التسامح دون تدخل المشغل.
- تلبيس العجلات الأوتوماتيكية: تقوم وحدات التحكم CNC بتنفيذ إجراءات التضميد على فترات زمنية مبرمجة، مما يضمن تناسق هندسة العجلات وتشطيب السطح طوال عملية الإنتاج.
- دورات طحن متعددة الخطوات: يمكن برمجة التمريرات الخشنة وشبه النهائية والنهائية بمعدلات تغذية مختلفة كدورة تلقائية واحدة، مما يؤدي إلى تحسين معدل إزالة المواد وجودة السطح النهائي.
- طحن كفاف معقد: يتيح الاستيفاء المتزامن للمحور X وZ إنتاج الأسطح المنحنية أو الجانبية التي تكون مستحيلة هندسيًا على جهاز NC القياسي.
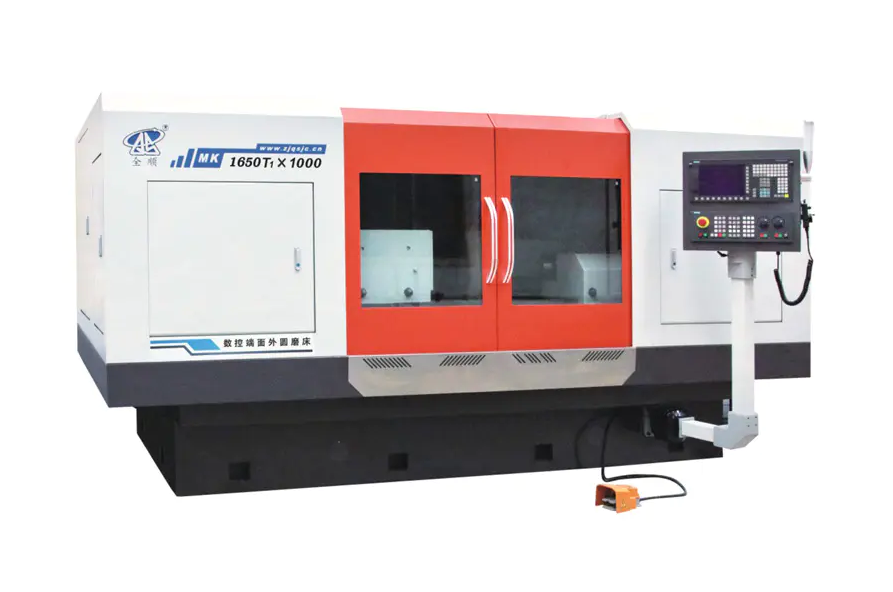
معايير الدقة: ماذا طحن أسطواني باستخدام الحاسب الآلي يحقق في الواقع
الدقة ليست ادعاءً مجردًا، بل هي قابلة للقياس، والأرقام مهمة عند تحديد مكونات المحامل، أو الأسطوانات الهيدروليكية، أو علب التروس، أو أعمدة التوربينات.
- التسامح الأبعاد: تحقق المطاحن الأسطوانية CNC المخصصة للإنتاج بشكل روتيني تفاوتات القطر لـ IT5 (حوالي ± 0.001 مم على عمود 50 مم)، مع وصول الأنظمة المتطورة إلى IT4 أو IT3 في البيئات الخاضعة للرقابة.
- الانتهاء من السطح: تعتبر قيم Ra التي تتراوح من 0.2 إلى 0.4 ميكرومتر قياسية في الطحن النهائي؛ مع عجلات دقيقة الحبيبات ومعلمات يمكن التحكم فيها، يمكن تحقيق Ra أقل من 0.1 ميكرومتر.
- الاستدارة: يمكن لأنظمة CNC ذات مغازل رأس العمل الهيدروستاتيكي أن تحقق أخطاء استدارة أقل من 0.2 ميكرومتر - وهو أمر بالغ الأهمية لطحن السباق.
- الأسطوانية: عبر قطعة عمل بطول 500 مم، يمكن تحقيق انحرافات أسطوانية تبلغ 1-3 ميكرومتر من خلال معايرة الماكينة المناسبة والتعويض الحراري.
بالمقارنة، توفر المطاحن الأسطوانية NC عادةً تفاوتات في نطاق IT7–IT6، وهو مناسب للمكونات الميكانيكية العامة ولكنه غير كافٍ للمحامل الدقيقة، أو مكونات حقن الوقود، أو أعمدة الأجهزة الطبية.
الصناعات حيث المطاحن الأسطوانية CNC غير قابلة للتفاوض
تعتمد العديد من القطاعات على الطحن الأسطواني CNC كخطوة حاسمة في العملية، وليس كوسيلة راحة:
مكونات نظام نقل الحركة في السيارات
تتطلب أعمدة الكامات، والأعمدة المرفقية، وأعمدة النقل، وحلقات مستشعر ABS طحنًا إلى IT5 أو أفضل، مع تشطيبات سطحية أقل من 0.4 ميكرومتر Ra. عادةً ما يقوم موردو السيارات بكميات كبيرة بتشغيل المطاحن الأسطوانية CNC في خلايا آلية، مما يحقق أوقات دورات أقل من 90 ثانية لكل جزء للأعمدة متوسطة القطر.
الفضاء والدفاع
تتطلب مشغلات معدات الهبوط، وأشكال جذور شفرات التوربينات، وبكرات الصمامات الهيدروليكية دقة فائقة وإمكانية تتبع العملية بالكامل. توفر أنظمة CNC مسار التدقيق الرقمي - حيث تسجل معدلات التغذية الفعلية، وفترات التضمين، وبيانات القياس أثناء العملية - التي تتطلبها معايير جودة الطيران.
تصنيع تحمل
ربما يمثل طحن الحلقة الداخلية والخارجية للمحامل الدقيقة (درجات ABEC 5 و7 و9) التطبيق الأكثر تطلبًا للطحن الأسطواني. تتطلب محامل ABEC 7 استدارة في حدود 2.5 ميكرومتر وتفاوتات قطر تبلغ ±2.5 ميكرومتر - ولا يمكن تحقيق ذلك إلا مع أنظمة CNC المجهزة بقواعد قياس نشطة وقواعد ماكينات مخففة للاهتزاز.
تصنيع الأجهزة الطبية
يتم طحن أعمدة الأدوات الجراحية وسيقان زرع العظام ومكونات قبضة الأسنان من سبائك التيتانيوم والفولاذ المقاوم للصدأ بتفاوتات تبلغ ± 0.005 مم أو أكثر. تتطلب متطلبات التوافق الحيوي أيضًا أسطحًا خالية من النتوءات والخدوش، وهي نتائج تعتمد كليًا على معلمات طحن CNC دقيقة وقابلة للتكرار.
ماكينة طحن اسطوانية CNC التكوينات: مطابقة نوع الجهاز للتطبيق
ليست كل المطاحن الأسطوانية CNC تخدم نفس الغرض. تستهدف كل التكوينات الرئيسية أشكالًا هندسية محددة لقطع العمل وسيناريوهات الإنتاج:
| نوع الآلة | نوع الشغل | تطبيق نموذجي |
|---|---|---|
| طاحونة OD/ID عالمية | القطر الخارجي والداخلي | محلات العمل، النموذج الأولي، الإنتاج المختلط |
| طاحونة CNC غير مركزية | القضبان والدبابيس والبكرات (لا حاجة إلى مراكز) | عالية-volume pin and roller production |
| CNC عمود الحدبات / طاحونة العمود المرفقي | مهاوي متعددة الفصوص أو غريب الأطوار | مكونات محرك السيارة |
| طاحونة الخيط باستخدام الحاسب الآلي | مهاوي الخيوط، ومسامير الرصاص | مسامير الرصاص الدقيقة، مهاوي الكرة اللولبية |
| طاحونة الغطس باستخدام الحاسب الآلي | ميزات قصيرة ذات قطر محدد | تحمل المقاعد، مجلة طحن |
يؤدي اختيار التكوين الخاطئ - على سبيل المثال، استخدام مطحنة OD عالمية لتطبيق عمود الحدبات ذو الحجم الكبير - إلى دورات أطول مرتين إلى ثلاث مرات من مطحنة عمود الحدبات CNC المخصصة مع استكمال المحور C.
العوامل التشغيلية الحاسمة التي تحدد نتائج الطحن باستخدام الحاسب الآلي
إن امتلاك مطحنة أسطوانية CNC لا يضمن الدقة تلقائيًا. يجب إدارة العديد من المتغيرات التشغيلية لاستخراج القدرة الكاملة للجهاز:
الاستقرار الحراري
يولد الطحن حرارة تؤدي إلى تمدد قطعة العمل وإطار الماكينة. يؤدي تغير درجة الحرارة بمقدار درجة مئوية واحدة فقط في عمود فولاذي طوله 300 ملم إلى تغير الأبعاد بمقدار 3.5 ميكرومتر تقريبًا. تتطلب مطاحن CNC المستخدمة في الأعمال دون الميكرون سائل تبريد يتم التحكم في درجة حرارته، وبروتوكولات إحماء الماكينة لمدة 30-60 دقيقة، وغرف طحن يتم التحكم في مناخها عند درجة حرارة 20 درجة مئوية ± 0.5 درجة مئوية.
اختيار العجلة وتضميدها
يجب أن تتوافق مواصفات المادة الكاشطة - نوع الحبوب وحجم الحبيبات وصلابة الرابطة والهيكل - مع مادة قطعة العمل والتشطيب المطلوب ومعدل الإزالة. تنتج العجلة غير المتطابقة الموجودة على ماكينة CNC نفس النتائج السيئة كما هو الحال في ماكينة NC. تعتبر معلمات تجهيز العجلات (الرصاص، والعمق، ونسبة التداخل) المبرمجة في دورة CNC ذات أهمية كبيرة مثل معلمات الطحن نفسها.
العمل والمحاذاة
يتطلب الطحن بين المراكز طحن المراكز الميتة ومحاذاةها بشكل صحيح. يمكن أن يترجم الجريان بمقدار 5 ميكرومتر فقط في المركز مباشرة إلى خطأ في الاستدارة في الجزء النهائي. يجب وضع المساند الثابتة لقطع العمل الطويلة وضبطها بشكل صحيح، حيث لا يمكن للتحكم باستخدام الحاسب الآلي أن يعوض الاختلال الميكانيكي في إعداد تثبيت العمل.
تكامل القياس أثناء العملية
تقوم المطاحن الأسطوانية CNC الحديثة المزودة بمقاييس الهواء أو مقاييس الاتصال بقياس قطر قطعة العمل أثناء الطحن. يقوم المقياس بتغذية البيانات في الوقت الفعلي إلى وحدة التحكم، والتي تقوم تلقائيًا بضبط التغذية للتعويض عن تآكل العجلة. بدون حلقة التغذية المرتدة هذه، يجب على المشغلين إجراء قياسات وإزاحات يدوية - مما يعيد تقديم التباين البشري الذي صممت أنظمة CNC للتخلص منه.
عندما لا يزال الطحن NC منطقيًا
على الرغم من المزايا الواضحة لأنظمة CNC، فإن الطحن الأسطواني NC يحتفظ بتطبيقات مشروعة في سياقات محددة:
- إنتاج بسيط ومخصص: قد لا يبرر الإنتاج الكبير الحجم المكون من عنصر واحد لجزء بسيط هندسيًا (على سبيل المثال، دبوس أسطواني عادي لتحمل IT7) التكلفة العالية والتعقيد لمعدات CNC.
- محلات الصيانة ذات الميزانية المنخفضة: يمكن للمنشآت التي تجري عمليات تجديد داخلية عرضية للأعمدة البالية، حيث تكون التفاوتات المسموح بها ±0.01–0.02 مم مقبولة، تشغيل مطاحن NC بفعالية.
- المناطق ذات الخبرة المحدودة في CNC: في بعض بيئات التصنيع، تُفضل آلات التحكم الرقمي (NC) لأنها تعتمد على المهارات الميكانيكية بدلاً من المعرفة البرمجية - على الرغم من أن هذا اعتبار نادر بشكل متزايد نظرًا لأن تدريب مشغلي CNC أصبح متاحًا على نطاق واسع.
بالنسبة لأي تطبيق يتطلب تفاوتات أكثر صرامة من IT6، أو الأشكال الهندسية المعقدة، أو متغيرات الأجزاء المتعددة، أو إمكانية تتبع العملية الموثقة، فإن الطحن NC غير مناسب من الناحية الوظيفية - وليس بديلاً موفرًا للتكلفة.
التكامل مع النظم البيئية التصنيعية الحديثة
تعمل المطاحن الأسطوانية CNC بشكل متزايد ليس كآلات مستقلة ولكن كعقد متصلة بالشبكة في بيئات التصنيع الرقمية. إن قدرة التكامل هذه غائبة عن أنظمة التحكم الرقمي وتمثل بعدًا آخر للفجوة التكنولوجية:
- اتصال DNC (التحكم العددي المباشر): يتم نقل البرامج من خادم مركزي إلى وحدة التحكم بالجهاز، مما يؤدي إلى التخلص من التحميل اليدوي للبرامج وتقليل مخاطر استخدام برامج الأجزاء القديمة.
- تصدير بيانات SPC: يتم تسجيل قياسات المقياس أثناء العملية وتصديرها إلى برنامج التحكم في العمليات الإحصائية، مما يتيح مراقبة Cpk في الوقت الفعلي والكشف المبكر عن انحراف العملية - قبل إنتاج الأجزاء غير المسموح بها.
- تكامل الروبوت: يمكن دمج المطاحن CNC مع واجهات الاتصال القياسية (OPC-UA، MTConnect) في خلايا التحميل/التفريغ الآلية، مما يتيح عمليات الطحن المطفأة أثناء فترات العمل خارج المناوبات.
- الصيانة التنبؤية: تقوم مستشعرات الاهتزاز ومراقبة حمل عمود الدوران بتغذية منصات التحليلات بالبيانات التي تتنبأ بمشاكل زجاج العجلات أو تآكل المحامل أو نظام التبريد قبل أن تتسبب في حدوث خردة أو تلف في الماكينة.
يمكن لخلية الطحن الأسطوانية CNC المدمجة تمامًا أن تقلل معدلات الخردة بنسبة 60-80% مقارنة بعمليات NC المعتمدة على المشغل ، استنادًا إلى دراسات حالة موثقة في بيئات موردي السيارات حيث تحسنت قيم Cpk من أقل من 1.0 إلى أعلى من 1.67 بعد الانتقال إلى CNC باستخدام القياس النشط.
اختيار أ ماكينة طحن اسطوانية CNC : قائمة مراجعة المواصفات العملية
عند تقييم المطاحن الأسطوانية CNC لتطبيق معين، يجب التحقق من معلمات المواصفات التالية مقابل متطلبات الإنتاج:
- طول الطحن وقطر التأرجح: التأكد من أن سعة الماكينة تغطي الحد الأقصى لأبعاد قطع العمل بهامش.
- دقة المغزل رأس العمل وغراب الذيل: طلب مواصفات التشغيل؛ تتطلب التطبيقات الدقيقة تدفقًا للمغزل أقل من 1 ميكرومتر.
- عدد محاور CNC: يغطي المحوران (X، Z) معظم الأعمال الأسطوانية؛ أضف المحور C للأشكال غير المستديرة، والمحور B لدوار ملحق الطحن الداخلي.
- تكوين رأس العجلة: تؤثر الرؤوس الفردية أو المزدوجة أو المتعددة العجلات على المرونة؛ تسمح الرؤوس المزدوجة بطحن OD وID في وقت واحد.
- نظام القياس: يُفضل قياس الهواء أثناء العملية للتأكد من دقته؛ يعد قياس ما بعد العملية مع ردود فعل الإزاحة التلقائية هو الحد الأدنى للتشغيل بدون طيار.
- منصة التحكم: تحقق من توفر دورات الطحن الخاصة بالتطبيق (التذبذب، والغطس، والاجتياز) والتوافق مع أنظمة DNC الخاصة بالمصنع.
- ترشيح نظام التبريد: يتطلب طحن الحبوب الدقيقة لـ Ra أقل من 0.2 ميكرومتر تصفية سائل التبريد إلى 10 ميكرومتر أو أقل لمنع خدش السطح من الجزيئات الكاشطة.


